Artykuł sponsorowany
Stal, aluminium czy węglik w korpusie głowicy — jak wpływają na stabilność frezowania
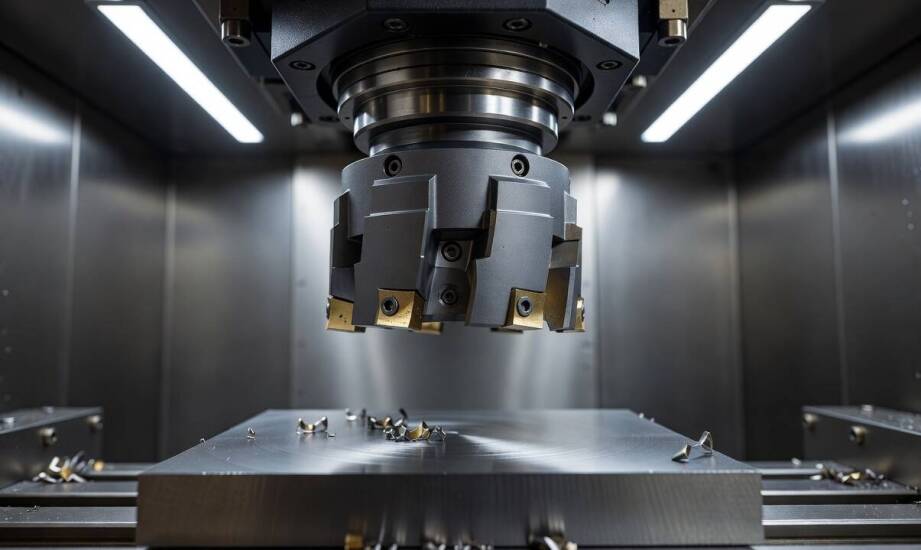
Identyczna geometria płytki skrawającej potrafi pracować zupełnie inaczej wyłącznie na skutek zmiany materiału, z którego wykonano oprawkę. Przemysłowe procesy CNC wymagają dopasowania całego narzędzia do specyfiki obrabianego detalu, gdzie masa, sztywność i charakterystyka tłumienia odgrywają pierwszoplanową rolę. Stal, stopowe aluminium oraz węglik spiekany zachowują się odmiennie pod obciążeniem dynamicznym. Różnice te determinują stabilność pracy maszyny, wpływając na żywotność ostrzy, głośność procesu i ostateczną jakość frezowanej powierzchni.
Właściwości surowców i ich przełożenie na dynamikę skrawania
Fizyczne parametry materiałów narzędziowych wyznaczają ich granice technologiczne podczas trudnych procesów produkcyjnych. Gęstość czystego aluminium oscyluje wokół 2,7 g/cm³, co zapewnia mu wyraźnie niższą masę w porównaniu ze standardowymi stopami stali osiągającymi około 7,8 g/cm³. Węgliki spiekane należą z kolei do materiałów najcięższych, gdzie typowe wartości mieszczą się w przedziale 14–15 g/cm³. Zróżnicowanie masy bezpośrednio rzutuje na siły odśrodkowe generowane przez narzędzie przy bardzo wysokich prędkościach obrotowych wrzeciona.
Sztywność oprawki zależy głównie od modułu sprężystości Younga. Typowe stopy aluminium osiągają wartości rzędu 70 GPa, podczas gdy narzędziowa stal węglowa zbliża się do poziomu 200 GPa. Węglik spiekany charakteryzuje się bardzo wysokim modułem w granicach 500–600 GPa, co znacząco ogranicza ugięcie narzędzia przy dużym wysięgu. Tłumienie drgań w układzie nie ma jednak charakteru stałego i zależy ściśle od konkretnego stopu oraz wewnętrznej budowy oprawki. Chociaż materiały węglikowe wykazują wybitną sztywność strukturalną, skuteczna redukcja wibracji wynika często z zastosowania specjalnych mechanizmów wewnętrznych w korpusie lub doboru odpowiedniego gatunku stali do częstotliwości rezonansowych konkretnego centrum obróbczego.
Ciężkie korpusy posiadają odmienną bezwładność mechaniczną i termiczną niż ich lekkie odpowiedniki. Zastosowanie właściwego surowca bazy pozwala przesuwać punkt krytyczny, w którym pojawia się szkodliwe zjawisko chatteru. Odpowiednio skonstruowane głowice frezarskie do metalu z korpusem stalowym stanowią uniwersalną bazę dla większości procesów wytwórczych. Sprzęt ten łączy zadowalającą odporność na pękanie z przewidywalnym zachowaniem podczas zmiennego obciążenia ostrzy.
Wybór bazy narzędziowej a specyfika obrabianych stopów
Obróbka lekkich stopów na szybkich maszynach CNC stawia przed technologami wymóg minimalizacji masy własnej układu wirującego. Aluminiowa podstawa narzędzia pozwala bezpiecznie przekraczać standardowe prędkości obrotowe bez ryzyka szybkiego zużycia łożysk. Niska masa ogranicza obciążenia odśrodkowe, co ułatwia prowadzenie agresywnej obróbki zgrubnej miękkich detali z ogromnymi posuwami. Tego rodzaju rozwiązania szybko tracą jednak stabilność przy próbach frezowania twardych materiałów, gdzie siły oporu przekraczają granicę sprężystości lekkiego stopu.
Skrawanie twardych stali nierdzewnych lub żeliwa generuje zupełnie inny profil sił. Znaczna twardość i skłonność tych materiałów do umocnienia zgniotowego wymuszają stosowanie masywniejszych oprawek. Podstawy stalowe stabilizują cały proces dzięki swojej masie, która efektywnie rozprasza energię uderzenia płytki w materiał. Frezowanie głębokich form wtryskowych wymaga niekiedy użycia drogich trzpieni z pełnego węglika spiekanego. Twardy i sztywny rdzeń utrzymuje rygorystyczną stabilność wymiarową przy wysięgach przekraczających pięciokrotność średnicy, gdzie konwencjonalna stal zaczyna wpadać w niszczące wibracje.
Błędy w doborze bazy nośnej prowadzą do błyskawicznego wykruszania drogich płytek wieloostrzowych. Próba wykorzystania aluminiowej głowicy do zgrubnego planowania zanieczyszczonego żeliwa skutkuje natychmiastowym rezonansem i uszkodzeniem powierzchni detalu. Zastosowanie najcięższego trzpienia węglikowego do wykańczania aluminium na bardzo krótkim wysięgu niepotrzebnie obciąża układ napędowy bez żadnych zysków jakościowych. Technologia obróbki wymaga, aby parametry korpusu rosły proporcjonalnie do trudności procesu skrawania.
Ostateczna decyzja o wyborze materiału oprawki wymaga analizy całego środowiska pracy maszyny. Inżynierowie programujący produkcję muszą zbilansować sztywność mocowania, maksymalny dopuszczalny wysięg oraz fizykochemiczne właściwości obrabianej części. W masowej produkcji seryjnej każdy kompromis w doborze sprzętu skraca żywotność ostrzy, co winduje koszty i wymusza częstsze kalibracje maszyn. Działająca na polskim rynku firma CNCArt wspiera zakłady przemysłowe w procesie rozwiązywania podobnych problemów technologicznych. Przedsiębiorstwo to dostarcza solidne głowice z korpusami stalowymi, które sprawdzają się w większości wymagających zadań związanych z ciężką obróbką metali. Dopracowana konfiguracja geometrii ostrza, nośnika stalowego i parametrów skrawania pozwala warsztatom maksymalizować wydajność usuwania naddatku bez obaw o nagłą awarię wrzeciona.
Kategorie artykułów
Polecane artykuły

Jak onyks starzeje się we wnętrzu i które wykończenie ogranicza ślady użytkowania
Naturalny kamień przyciąga wzrok niezwykłą przezroczystością i wyrazistym rysunkiem użyleń. Podświetlona powierzchnia rozjaśnia przestrzeń i nadaje jej unikalny charakter. Piękno tego surowca wiąże się z konkretnymi wyzwaniami w codziennym użytkowaniu. Materiał wykazuje większą wrażliwość na czynnik

Dlaczego materiał zlewozmywaka wpływa na hałas, pielęgnację i trwałość w kuchni
Materiał zlewozmywaka warunkuje poziom hałasu podczas codziennego użytkowania, widoczność zacieków oraz odporność na uderzenia i wysoką temperaturę. Parametry te wpływają na komfort pracy w przestrzeni kuchennej znacznie silniej niż tylko modny kształt komory czy specyficzne wykończenie powierzchni.