Artykuł sponsorowany
Jak ocenić, czy brykietowanie wiórów usprawni linię CNC bez zatorów i strat chłodziwa
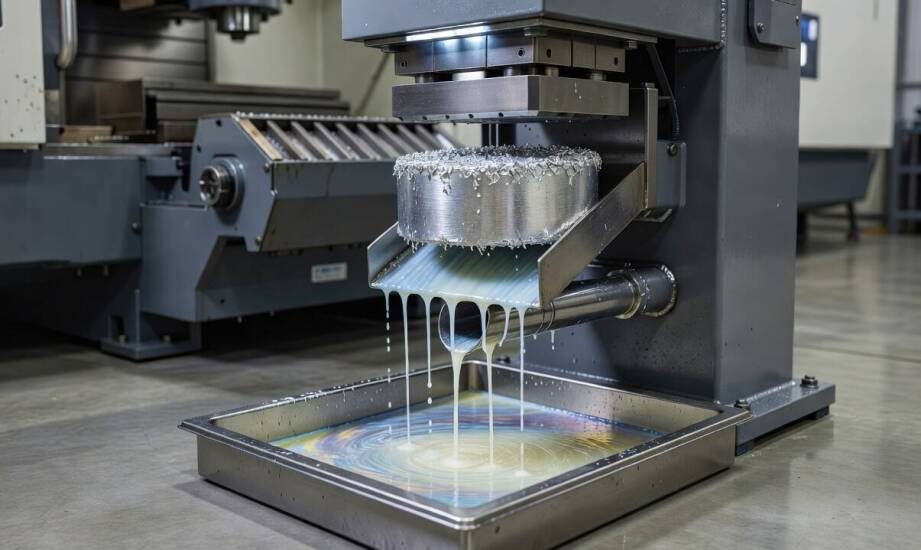
Hale produkcyjne z obrabiarkami CNC zmagają się z ciągłym przyrostem odpadów po obróbce metali. Wióry zalegają w strefach roboczych, resztki chłodziwa spływają na posadzkę, a częste opróżnianie pojemników zaburza rytm pracy operatorów. Koszty rosną podwójnie. Zakład traci cenną emulsję wynoszoną wraz ze złomem, a puszysty odpad zajmuje dużą przestrzeń magazynową przed transportem do huty. Zmiana formy tych pozostałości otwiera drogę do oszczędności. Przekształcenie luźnych frakcji w zwarte walce ułatwia logistykę wewnątrz firmy i znacząco ogranicza utratę płynów eksploatacyjnych. Odpowiednio wdrożony proces prasowania zamienia uciążliwy problem w pełnowartościowy surowiec wtórny.
Kiedy brykietowanie rozwiązuje problemy linii CNC
Usunięcie urobku spod maszyny nie zawsze wymaga zaawansowanych systemów ciśnieniowych. Prosty transporter lub rozdrabniacz sprawdza się przy krótkich cyklach i niewielkich partiach materiału. Sytuacja zmienia się przy pracy wielozmianowej. Duży strumień odpadów zmusza do szukania metod na ich zagęszczenie. Zaawansowane prasy wkraczają do gry, gdy zakład chce zredukować objętość złomu w granicach od 50 do 85 procent, uwalniając tym samym miejsce w pobliżu maszyn. Wyciskanie pozwala również zawrócić do układu obiegowego znaczną część emulsji. W sprzyjających warunkach technologicznych odzysk chłodziwa osiąga poziom nawet powyżej 90 procent, co drastycznie obniża rachunki za zakup nowych płynów.
Kształt i struktura odpadu dyktują przebieg całego procesu. Praca na tokarkach generuje przeważnie długie, taśmowe wstęgi, które mają tendencję do splątywania się w gniazdach maszyn. Taki materiał blokuje podajniki i utrudnia równomierne wypełnienie komory dociskowej. Frezowanie daje z kolei mieszankę frakcji o różnej długości, podczas gdy wiercenie wytwarza wióry krótkie i łamliwe. Przed wrzuceniem długich wstęg do leja zasypowego niezbędne jest ich wcześniejsze przemielenie w kruszarkach. Rozdrobniony surowiec układa się równomiernie pod tłokiem. Maszyna zyskuje wtedy pełną wydajność, a suche i twarde brykiety nie kruszą się podczas transportu wózkami widłowymi na zewnątrz hali.
Warunki techniczne instalacji i diagnostyka błędów
Sprawne działanie systemu wymaga płynnej współpracy kilku urządzeń peryferyjnych. Linia musi gwarantować ciągłe dostarczanie materiału za pomocą transportera ślimakowego lub zgrzebłowego. Bezpośrednio pod komorą wyciskania instaluje się wannę wychwytującą, skąd pompa odsysa brudną emulsję do stacji filtracyjnej. Płyn po oczyszczeniu wraca prosto na ostrza narzędzi skrawających. Prawidłowo dobrane brykieciarki do wiórów stają się naturalnym przedłużeniem toru zrzutowego obrabiarki. Kąt nachylenia podajnika oraz przepustowość leja muszą odpowiadać wydajności operacyjnej samej prasy.
Błędy popełnione na etapie projektowania szybko mszczą się w codziennej eksploatacji. Operatorzy najczęściej zgłaszają powtarzające się zatory w gardzieli maszyny. Zjawisko to występuje przy zasypywaniu urządzenia zbyt dużymi dawkami nieskruszonego surowca. Kolejnym sygnałem ostrzegawczym jest sama jakość produktu końcowego. Gotowe walce nie powinny rozpadać się w dłoniach ani ociekać olejem. Słaba spójność świadczy o zbyt niskim ciśnieniu hydraulicznym lub złym profilu matrycy. Z kolei nadmierna wilgotność złomu oznacza niedostateczny czas docisku. Ignorowanie tych objawów prowadzi do częstych przestojów, szybszego zużycia pomp i odrzucania materiału przez punkty skupu.
Opłacalność zagęszczania złomu zależy od skali produkcji i sprawności całego układu odbierającego. Największe oszczędności notują zakłady generujące tony odpadu miesięcznie i pracujące na drogich olejach obróbczych. Przy dobrej organizacji logistyki wewnętrznej i znalezieniu nabywcy na wysokiej jakości złom, nakłady na infrastrukturę zwracają się nierzadko w okresie od kilkunastu do dwudziestu czterech miesięcy. Skrócenie tego czasu zależy od precyzyjnego dopasowania parametrów siłowników do twardości obrabianych stopów.
Właściwa ocena potrzeb technologicznych wymaga znajomości procesów skrawania. Firma CNCArt oferuje urządzenia do prasowania pozostałości metalowych oraz wspiera przedsiębiorstwa w doborze odpowiednich rozwiązań technologicznych. Przejście z chaotycznego składowiska na uporządkowany system odzysku surowców stabilizuje pracę całego zakładu i zmniejsza zależność od zewnętrznych dostawców chłodziwa.
Kategorie artykułów
Polecane artykuły
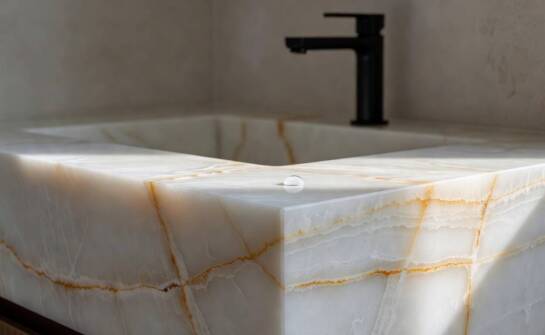
Jak onyks starzeje się we wnętrzu i które wykończenie ogranicza ślady użytkowania
Naturalny kamień przyciąga wzrok niezwykłą przezroczystością i wyrazistym rysunkiem użyleń. Podświetlona powierzchnia rozjaśnia przestrzeń i nadaje jej unikalny charakter. Piękno tego surowca wiąże się z konkretnymi wyzwaniami w codziennym użytkowaniu. Materiał wykazuje większą wrażliwość na czynnik
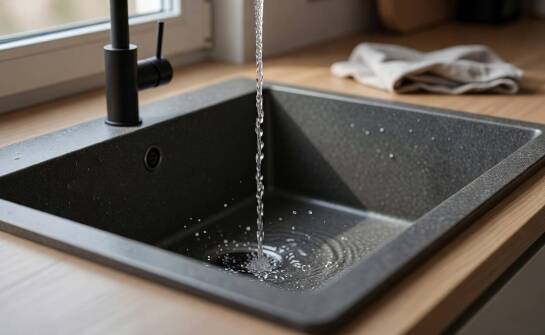
Dlaczego materiał zlewozmywaka wpływa na hałas, pielęgnację i trwałość w kuchni
Materiał zlewozmywaka warunkuje poziom hałasu podczas codziennego użytkowania, widoczność zacieków oraz odporność na uderzenia i wysoką temperaturę. Parametry te wpływają na komfort pracy w przestrzeni kuchennej znacznie silniej niż tylko modny kształt komory czy specyficzne wykończenie powierzchni.