Artykuł sponsorowany
Jak kolejność spawania zmienia odkształcenia i tolerancje stalowych konstrukcji
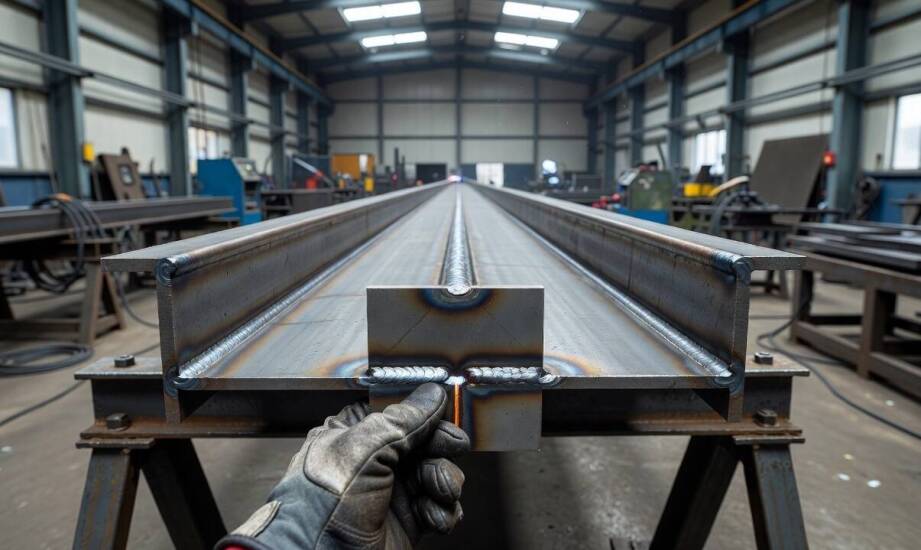
Rama nośna specjalistycznej maszyny przemysłowej, obudowa dużego agregatu czy stalowa belka wsporcza nierzadko tracą pierwotnie założoną geometrię tuż po ostygnięciu złączy. Części składowe, które na etapie montażu próbnego idealnie do siebie pasowały, potrafią odchylić się od osi projektowej o kilka lub kilkanaście milimetrów. Zmiana docelowego kształtu zachodzi pomimo prawidłowo dobranych parametrów prądu, optymalnej prędkości prowadzenia uchwytu oraz uzyskania pełnego przetopu. Problem ten dotyka inżynierów i technologów zarówno przy budowie jednostkowych prototypów, jak i w trakcie seryjnej produkcji komponentów dla branży motoryzacyjnej, lotniczej czy energetycznej. Fizyczny mechanizm odpowiedzialny za te odkształcenia zmusza zakłady do wdrażania środków zapobiegawczych na długo przed zajarzeniem łuku.
Jak skurcz cieplny deformuje stalowe konstrukcje?
Skurcz cieplny powstający w stygnącej spoinie działa we wszystkich możliwych kierunkach. Gwałtowne zmniejszanie objętości roztopionego metalu powoduje skracanie się materiału zarówno wzdłuż, jak i w poprzek wykonanego złącza. Otaczający, znacznie chłodniejszy materiał rodzimy stanowi sztywną blokadę, która stawia opór swobodnemu kurczeniu strefy wpływu ciepła. Ten fizyczny opór generuje w strukturze metalu silne naprężenia własne w postaci obciążeń rozciągających i ściskających. Nagromadzone siły wewnętrzne potrafią wyciągnąć element z płaszczyzny, spowodować widoczne wygięcie kątowe profili nośnych lub doprowadzić do zwichrzenia całej ramy. Zjawiska te można jedynie ograniczać poprzez rygorystyczne stosowanie odpowiednich procedur technologicznych, ponieważ wprowadzanie wysokich temperatur zawsze indukuje pewien poziom naprężeń.
Grubość wykorzystywanego materiału oraz symetria rozmieszczenia spoin decydują o ostatecznym wektorze i skali odkształceń. Grube blachy stalowe wymagają wprowadzenia znacznie większej ilości energii cieplnej, co podnosi ryzyko powstania poprzecznych naprężeń strukturalnych. Niesymetryczne zlokalizowanie spoin pachwinowych względem osi obojętnej przekroju prowadzi do jednostronnego zagięcia całego elementu. Zastosowanie ukosowania dwustronnego pozwala zrównoważyć wprowadzane ciepło po obu stronach detalu i osłabia niszczący efekt skurczu. Zbliżony rezultat przynosi zamiana klasycznych spoin ciągłych na spoiny przerywane, o ile pozwala na to specyfika mechanicznych obciążeń przewidzianych dla danej konstrukcji.
Wpływ sekwencji spawania na wymiary elementów
Wielkoseryjna produkcja przemysłowa wymaga opracowania z góry ustalonej sekwencji łączenia poszczególnych komponentów. Prawidłowa kolejność układania ściegów spawalniczych zapobiega kumulowaniu się naprężeń w jednym krytycznym obszarze. Wykonawcy zaczynają prace od sczepiania symetrycznego po przeciwnych stronach ramy, co skutecznie usztywnia zbiór detali i blokuje początkowe przesunięcie. Właściwe łączenie prowadzi się z reguły od środka ciężkości konstrukcji w kierunku jej zewnętrznych krawędzi. Wymagające detale spawa się również metodą kroku wstecznego, gdzie kierunek kładzenia pojedynczych odcinków jest przeciwny do ogólnego kierunku układania spoiny. Rozpoczęcie prac od złączy wykazujących najmniejsze ryzyko skurczu stabilizuje strukturę przed wykonaniem spoin najbardziej podatnych na odkształcenia.
Podział procesu łączenia na przemyślane podetapy ułatwia utrzymanie wysokiej precyzji wymiarowej w wymagających branżach. W wielkopolskim zakładzie produkcyjnym Instal Chemik zlokalizowanym w Pleszewie, spawanie konstrukcji stalowych stanowi zaplanowaną kontynuację wcześniejszych faz obróbki metalu. Przedsiębiorstwo realizuje spójny ciąg technologiczny, obejmujący wycinanie laserowe blach, obróbkę skrawaniem na obrabiarkach CNC oraz profilowanie na prasach krawędziowych. Zamknięcie tych wszystkich operacji pod jednym dachem pozwala inżynierom przewidywać odkształcenia cieplne już na etapie planowania płaskich wykrojów i formowania krawędzi do styku.
Klasy tolerancji wymiarowych, kątowych i kształtu dla konstrukcji spawanych określa szczegółowo norma PN-EN ISO 13920. Dokument ten dzieli dopuszczalne odchyłki na konkretne kategorie, takie jak klasa B lub F, wyznaczając graniczne tolerancje, które muszą zostać spełnione przy odbiorze technicznym. Utrzymanie geometrii mieszczącej się w narzuconych przedziałach wymaga od operatorów idealnego odwzorowania zaprojektowanej sekwencji łączenia, bez czego ostateczny montaż kończy się zazwyczaj kosztownym prostowaniem mechanicznym.
Projektowanie detali pod kątem ograniczenia deformacji
Wąskie tolerancje montażowe wymuszają rozpoczęcie prac nad optymalizacją geometrii jeszcze w środowisku oprogramowania CAD, a nie przy stole spawalniczym. Inżynierowie przygotowują projekty z uwzględnieniem obciążeń termicznych, stawiając profilaktykę skurczową na równi z mechaniczną nośnością samych węzłów. Świadome zastąpienie przewymiarowanych połączeń mniejszymi, punktowo rozmieszczonymi złączami odczuwalnie redukuje ilość ciepła transferowanego w głąb materiału.
Wczesna współpraca konstruktora z wykwalifikowanym technologiem gwarantuje zastosowanie układów symetrycznych i wytypowanie bezpiecznych stref pod stabilizatory montażowe. Ważną techniką prewencyjną okazuje się również celowe, wstępne odkształcenie plastyczne elementów w kierunku odwrotnym do przewidywanego działania sił skurczowych. Przeniesienie ciężaru kontroli nad wymiarami z hali produkcyjnej do biura projektowego skraca czas przeznaczony na ręczne korygowanie kształtu i zapewnia powtarzalność geometryczną każdej wyprodukowanej partii.
Kategorie artykułów
Polecane artykuły

Jak onyks starzeje się we wnętrzu i które wykończenie ogranicza ślady użytkowania
Naturalny kamień przyciąga wzrok niezwykłą przezroczystością i wyrazistym rysunkiem użyleń. Podświetlona powierzchnia rozjaśnia przestrzeń i nadaje jej unikalny charakter. Piękno tego surowca wiąże się z konkretnymi wyzwaniami w codziennym użytkowaniu. Materiał wykazuje większą wrażliwość na czynnik

Dlaczego materiał zlewozmywaka wpływa na hałas, pielęgnację i trwałość w kuchni
Materiał zlewozmywaka warunkuje poziom hałasu podczas codziennego użytkowania, widoczność zacieków oraz odporność na uderzenia i wysoką temperaturę. Parametry te wpływają na komfort pracy w przestrzeni kuchennej znacznie silniej niż tylko modny kształt komory czy specyficzne wykończenie powierzchni.